- Acasă
- Despre noi
- Produse
- Piese de metalurgie a pulberilor
- Piese de ștanțare pentru amortizor
- Piese din cauciuc pentru amortizor
- Piese din plastic pentru amortizoare
- Tija piston amortizor
- Arc elicoidal amortizor
- Bucșă glisantă DU
- Elemente de fixare pentru amortizoare
- Tub de oțel
- Amortizoare complete
- Echipamente pentru fabricarea și testarea componentelor amortizoarelor
- Ştiri
- Descărcați
- Trimiteți întrebarea
- Contactaţi-ne
Română
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- العربية
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Produse
Furnizăm componente pentru amortizoare de categorie completă, inclusiv pistoane, ștanțare, garnituri de cauciuc, tije de piston, arcuri și mașini de bandă/canelare auto-dezvoltate.

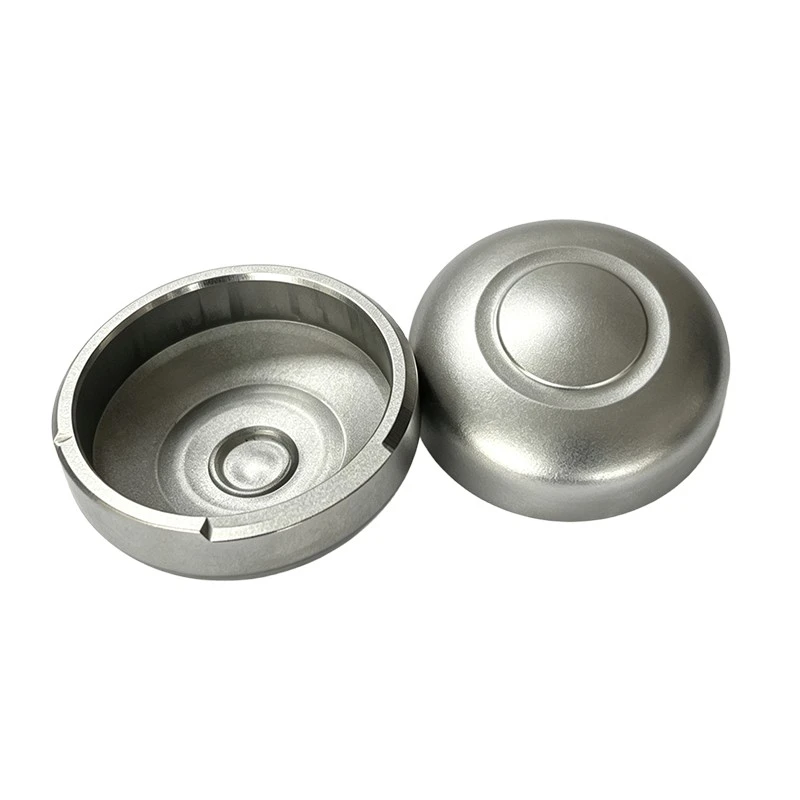
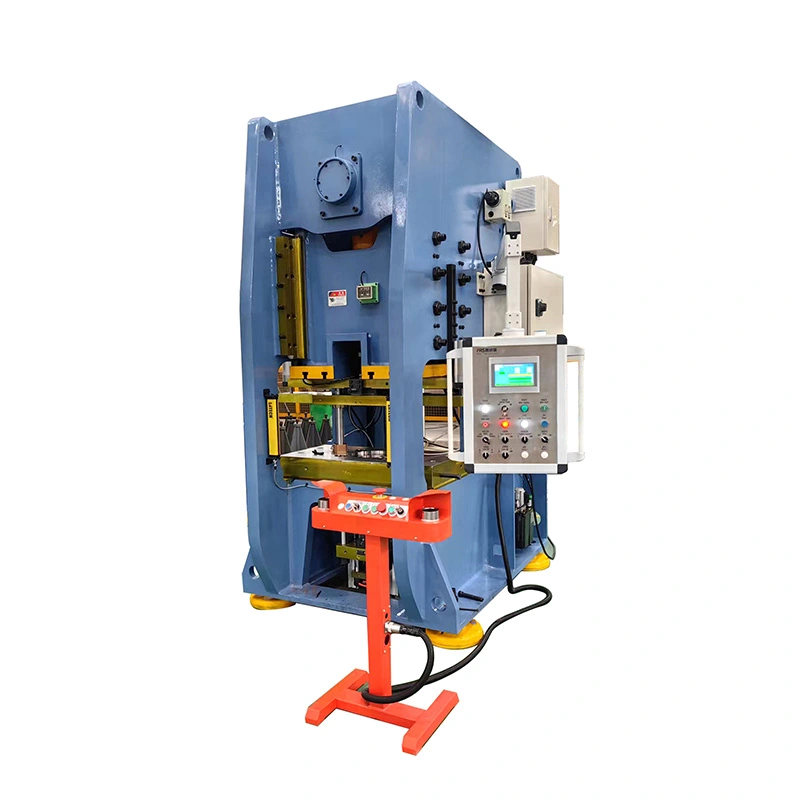
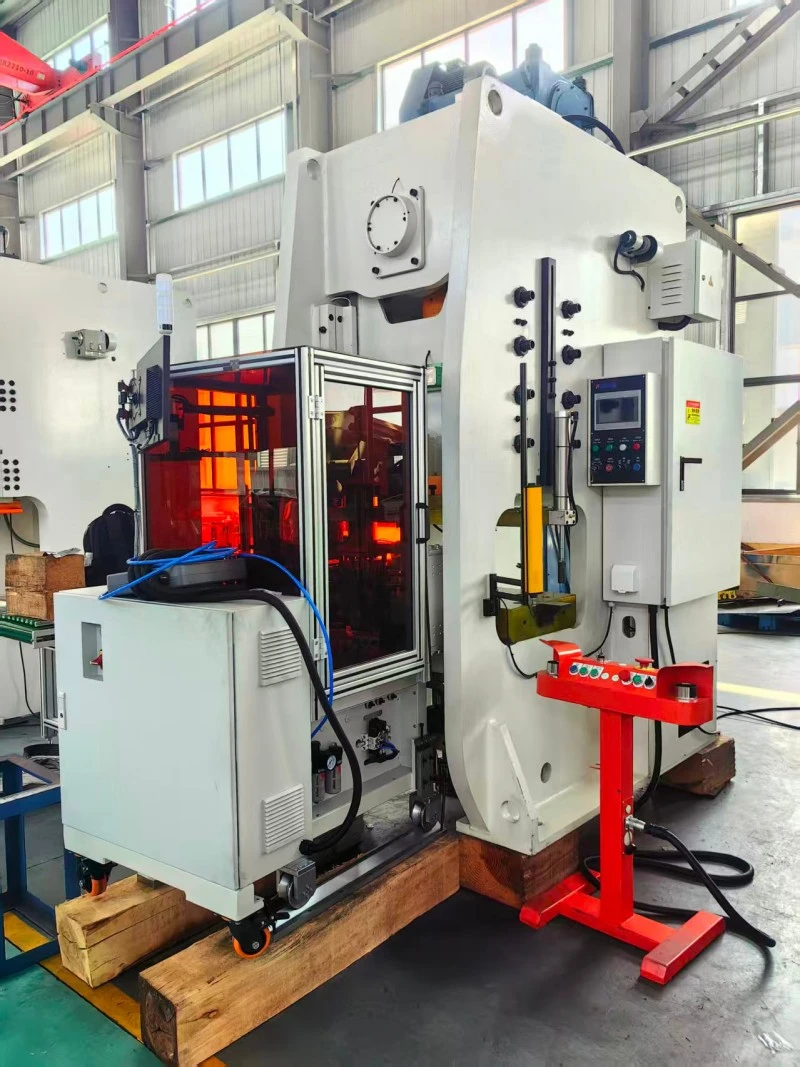
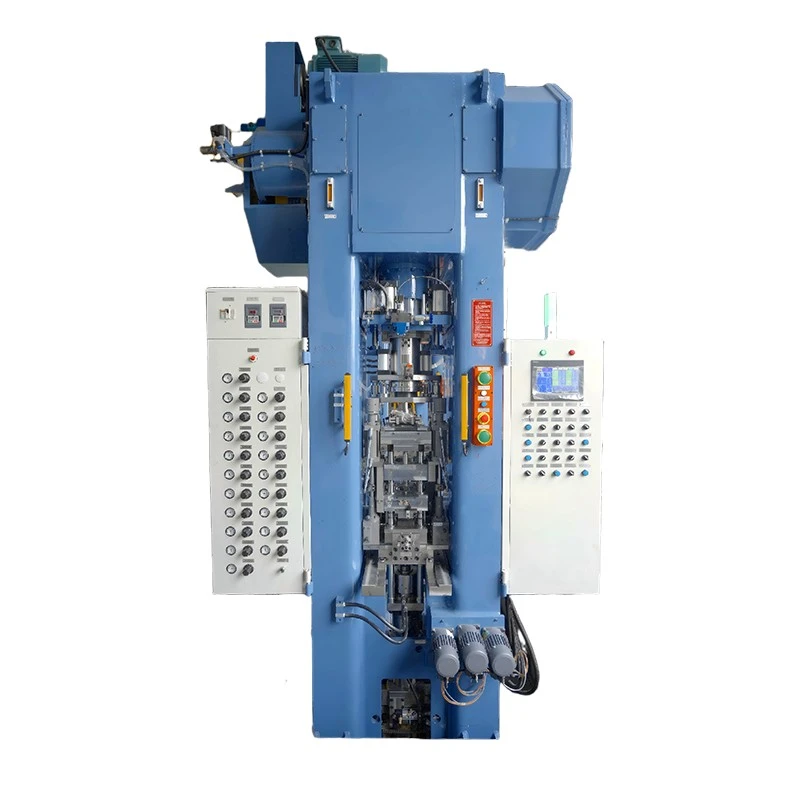
Presă de dimensionare a pieselor de metalurgie a pulberilor complet automată
Presa de dimensionare a pieselor de metalurgie a pulberilor complet automată dezvoltată de XIAYI este proiectată pentru corecția dimensională de precizie post-sinterizare a componentelor din metalurgia pulberilor. După sinterizare, piesele PM pot suferi modificări dimensionale sau o ușoară deformare cauzată de contracția termică și procesul de sinterizare. Acest echipament aplică o presiune de dimensionare controlată pentru a corecta diametrul interior, diametrul exterior și înălțimea piesei, contribuind la îmbunătățirea toleranței dimensionale, coaxialității și finisării suprafeței.
ThePresă de dimensionare a pieselor de metalurgie a pulberilor complet automatăeste o presă de dimensionare mecanică de 800 kN, dezvoltată special pentru aplicațiile de metalurgie a pulberilor post-sinterizare. Utilizează un cadru rigid din oțel sudat, un glisier ghidat lung cu opt fețe, frână pneumatică cu frecare uscată și protecție hidraulică la suprasarcină pentru a oferi condiții stabile de formare în timpul producției repetitive.
Mașina este controlată de un ecran tactil Siemens PLC și MCGS HMI, cu moduri de funcționare Jog, cu o singură cursă și continuu. Interfețele de automatizare sunt rezervate sistemelor de alimentare și descărcare, permițând echipamentului să funcționeze cu manipulatoare din seria MA sau roboți din seria RA pentru încărcare, dimensionare și descărcare automată.
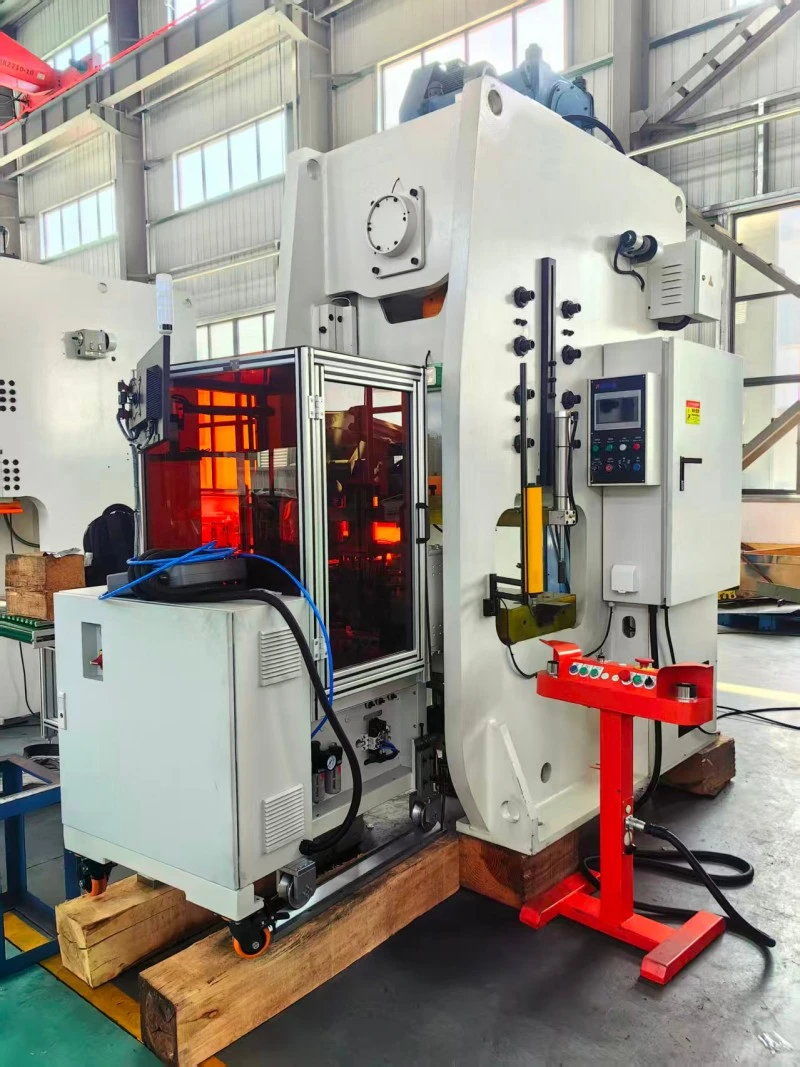
Dimensiuni corecte după sinterizare
Sinterizarea este esențială pentru dezvoltarea proprietăților mecanice necesare ale pieselor din metalurgia pulberilor, dar pot apărea modificări dimensionale în timpul procesului. Pentru componentele cu cerințe dimensionale stricte, poate fi necesară o operație de dimensionare secundară.
Diametrele interioare și exterioare corecte
FSE-80 aplică o presiune mecanică controlată componentelor deja sinterizate pentru a corecta abaterile dimensionale în diametrele interior și exterior. Acest lucru este util în special pentru bucșe, rulmenți, pistoane amortizoare și alte componente în care precizia dimensională afectează performanța asamblarii.
Controlați înălțimea părții
Procesul de dimensionare poate corecta și variațiile de înălțime cauzate de sinterizare. Prin controlul poziției sculelor superioare și inferioare, mașina poate aduce înălțimea componentei mai aproape de specificațiile necesare.
Îmbunătățiți consistența dimensională
Dimensionarea repetată în condiții controlate ajută la reducerea variației dimensionale între părțile individuale. Acest lucru face ca procesul să fie potrivit pentru producția de volum mare, unde sunt necesare dimensiuni consistente pentru asamblarea în aval.
Proiectat pentru piese post-sinterizare
Spre deosebire de o presă de compactare a pulberii, această mașină nu formează pulbere metalică liberă într-un compact verde. Este folositdupă sinterizarepentru a corecta dimensiunile unei componente PM deja sinterizate.
Poziția în procesul PM
Un proces tipic de producție în metalurgia pulberilor este:
Pregătirea pulberii → Compactarea pulberii → Green Compact → Sinterizarea benzii de plasă → Dimensionarea după sinterizare → Inspecție → Asamblarea sau prelucrarea ulterioară
Operația de dimensionare poate fi, prin urmare, integrată într-o linie de producție de PM existentă, mai degrabă decât să fie utilizată ca proces de formare independent.
Potrivit pentru componente sinterizate
ThePresă de dimensionare a pieselor de metalurgie a pulberilor complet automatăeste potrivit pentru piesele care au finalizat procesul de sinterizare, dar necesită o corecție dimensională suplimentară. Poate fi configurat pentru componente cu găuri interne, diametre exterioare, diferite înălțimi și structuri cu mai multe trepte.
Forță de dimensionare 800 kN
FSE-80 oferă o forță de dimensionare maximă de800 kN, cu o cursă de dimensionare maximă de 4 mm și o cursă de glisare de 140 mm.
Cursă de dimensionare controlată
Cursa maximă de presare este de 4 mm, ceea ce face ca mașina să fie potrivită pentru corecția dimensională controlată, mai degrabă decât pentru formarea materialului la scară largă. Forța de dimensionare poate fi aplicată în domeniul de lucru în funcție de caracteristicile și cerințele dimensionale ale piesei sinterizate.
Viteza de productie
Rata teoretică de cursă al glisierei este de 40–75 S.P.M., în timp ce viteza reală de lucru de dimensionare este de aproximativ20–35 S.P.M.
Ieșirea reală depinde de geometria componentei, configurația matriței, metoda de încărcare, cerințele de dimensionare și nivelul de automatizare.
Înainte de a selecta echipamentul, XIAYI poate evalua desenul componentelor clientului și poate recomanda forța de dimensionare adecvată, structura matriței și parametrii de proces.
Structură rigidă pentru dimensionare repetabilă
Consistența dimensională depinde în mare măsură de rigiditatea și precizia de ghidare a presei.
FSE-80 folosește o sudurăCadru din tablă de oțel Q235Bcare suferă o reducere a tensiunilor de îmbătrânire prin vibrații înainte de prelucrarea grea. Acest proces ajută la reducerea stresului intern în structura mașinii.
Ghidarea diapozitivelor cu opt fețe
Glisiera folosește o structură de ghidare lungă cu opt fețe pentru a reduce deformarea unghiulară în timpul presării. Ghidarea stabilă a glisării ajută la menținerea poziției relative între poansonul superior, matrița și poansonul inferior în timpul operațiunilor repetate de dimensionare.
Cadrul mașinii eliberat de stres
Cadrul sudat este supus unui tratament de îmbătrânire prin vibrații înainte de prelucrare. Acest lucru ajută la îmbunătățirea stabilității structurale și oferă o bază rigidă pentru operațiuni repetitive de dimensionare.
Protecție pentru setul de matrițe
Ghidarea stabilă a mașinii reduce mișcarea inutilă între componentele sculelor în timpul ciclului de dimensionare. Acest lucru ajută la menținerea preciziei de dimensionare și poate reduce, de asemenea, încărcarea neuniformă a setului de matrițe.
Protecție de siguranță pentru presă și scule
Operațiunile de dimensionare necesită protecție fiabilă atât pentru operatori, cât și pentru scule. Mașina încorporează funcții de siguranță mecanice, pneumatice și electrice pentru a susține producția continuă.
Protectie ambreiaj si frana
Combinația pneumatică uscată ambreiaj-frână folosește control dublu cu dublă supapă. Acest lucru asigură pornirea și oprirea controlate a glisierei principale în timpul producției.
Protecție la suprasarcină hidraulică
O unitate hidraulică de protecție la suprasarcină încorporată poate elibera presiunea atunci când apare o suprasarcină anormală. Acest lucru ajută la protejarea structurii presei și a matriței de încărcare excesivă.
Siguranța operatorului
Mașina poate fi echipată cu protecție pe patru nivele a perdelei de lumină, funcționare sincronă cu două mâini, detectare în cursă dublă și blocare pentru oprire de urgență.
Un cilindru de echilibru ajută, de asemenea, la contracararea greutății glisierei și la reducerea impactului în timpul inversării cursei.
Control digital și monitorizare proces
ThePresă de dimensionare a pieselor de metalurgie a pulberilor complet automatăfolosește un PLC Siemens cu un HMI cu ecran tactil MCGS pentru a asigura funcționarea și monitorizarea centralizată a mașinii.
Trei moduri de operare
Sistemul de control acceptă modurile de funcționare jog, cu o singură cursă și continuă. Acest lucru permite operatorilor să selecteze modul adecvat în timpul instalării, testării, ajustării sculelor și producției normale.
Afișaj digital al parametrilor
Înălțimea matriței poate fi afișată cu aCitire de 0,1 mm. Operatorii pot monitoriza condițiile cheie ale mașinii și pot ajusta parametrii de funcționare prin intermediul HMI.
Monitorizarea producției și a erorilor
Sistemul de control acceptă numărarea pieselor, monitorizarea unghiului manivelei și înregistrarea alarmelor de defecțiuni. Porturile I/O rezervate sunt, de asemenea, disponibile pentru conectarea la sisteme externe de alimentare, descărcare și inspecție.
Viteza de productie variabila
Motorul principal folosește o unitate de frecvență variabilă, permițând reglarea continuă a ratei cursei de glisare în intervalul de funcționare aplicabil.
Opțiuni de matriță pentru diferite piese
Setul de matrițe standard esteU1/L1, în timp ce configurațiile U1/L2 și U2/L2 sunt disponibile pentru componente mai complexe.
Configurație standard U1/L1
Configurația standard este potrivită pentru aplicațiile obișnuite de dimensionare post-sinterizare în care structura componentelor nu necesită mișcări suplimentare de perforare.
Structuri de matriță cu mai multe niveluri
Configurațiile matrițelor U1/L2 și U2/L2 pot fi selectate pentru componente mai complexe care necesită mișcări diferite ale poansonului superior sau inferior.
Tija de miez hidraulic
Este disponibilă o tijă hidraulică pentru componentele care necesită dimensionare controlată a găurilor interne. Această opțiune este utilă în special pentru bucșe, pistoane amortizoare și alte componente cu structuri interne în trepte.
Poanson inferior reglabil
Înălțimea inferioară de ejectare a poansonului și poziția de apăsare pot fi reglate manual în intervalul specificat. Înălțimea tijei miezului poate fi, de asemenea, ajustată pentru a se potrivi cu diferite dimensiuni ale componentelor.
Parametrii setului matrițelor FSE-80MJ
| Articol | Unitate | FSE-80MJ |
| Tip set matriță | — | U1/L1 |
| Set de matrițe opțional | — | U1/L2, U2/L2 |
| Tip placă de matriță de mijloc | — | Fix |
| Forța de rezemare a plăcii de perforare superioară | kN | 800 |
| Forța de rezemare a plăcii de matriță de mijloc | kN | 800 |
| Forța de rulment a plăcii de perforare inferioară | kN | 800 |
| Reglarea ejecției poansonului inferior | mm | 0–40 |
| Ajustare inferioară a presei de perforare | mm | 0–40 |
| Reglarea înălțimii tijei miezului | mm | 0–80 |
| Forța de rezemare a plăcii de miez a tijei | kN | 120 |
| Set de instrumente de reglare | Set | 1 |
Încărcare și descărcare automată
Mașina standard poate funcționa cu încărcare și descărcare manuală, în timp ce opțiunile de automatizare sunt disponibile pentru clienții care necesită o eficiență mai mare a producției.
Hrănire automată
O unitate de alimentare automată rotativă poate fi integrată în mașină pentru a transfera componentele sinterizate în matrița de dimensionare. Se poate adăuga un senzor de detectare a alimentării greșite pentru a identifica condițiile anormale de încărcare.
Curățarea părților
O unitate de curățare cu suflare de aer poate fi instalată pentru a îndepărta pulberea sau particulele reziduale din piesa de prelucrat după dimensionare.
Manipularea robotului
Manipulatoarele din seria MA și roboții din seria RA pot fi utilizați pentru încărcarea și descărcarea automată a piesei de prelucrat. Acest lucru permite presei să funcționeze ca parte a unei celule de producție automată continuă.
Proces de lucru
Procesul de dimensionare este finalizat printr-o secvență controlată de la încărcare până la descărcare.
Pasul 1: Încărcarea piesei de prelucrat
Componentele din metalurgia pulberilor sinterizate sunt poziționate în matrița de dimensionare manual sau cu un manipulator automat.
Pasul 2: Glisați în jos și dimensionați
Poansonul superior se deplasează în jos cu glisiera principală și aplică o presiune controlată pentru a corecta dimensiunile necesare, inclusiv gaura interioară, diametrul exterior și înălțimea piesei.
Pasul 3: Formarea pe loc
O perioadă scurtă de repaus permite presiunii aplicate să stabilizeze piesa de prelucrat și ajută la optimizarea preciziei dimensionale și a calității suprafeței.
Pasul 4: Slide Return
Glisiera principală revine la poziția sa inițială după finalizarea operațiunii de dimensionare.
Pasul 5: Ejectare
Mecanismul de poanson inferior ridică componenta dimensionată din cavitatea matriței.
Pasul 6: Descărcarea piesei de prelucrat
Componenta finită poate fi îndepărtată manual sau cu ajutorul unui robot de prindere. Un sistem opțional de curățare cu suflare de aer poate îndepărta pulberea sau particulele reziduale înainte de următorul proces.
Pasul 7: Următorul ciclu
Mașina revine la poziția de încărcare și începe următorul ciclu de dimensionare pentru producție continuă.
Specificatii tehnice principale
| Articol | Unitate | FSE-80 |
| Forța maximă de dimensionare | kN | 800 |
| Cursa maximă de apăsare | mm | 4 |
| Cursa de diapozitiv | mm | 140 |
| Rata teoretică a cursei de diapozitiv | S.P.M | 40–75 |
| Rata de lucru reală a dimensiunilor | S.P.M | 20–35 |
| Ajustarea înălțimii glisantei | mm | 80 |
| Dimensiunea maximă a piesei de prelucrat | mm | 50 |
| Puterea motorului principal | kW | 7.5 |
| Alimentare electrică | — | AC380V / 50Hz |
| Tensiune de control | V | AC220 / DC24 |
| Greutate totală cu set de matrițe | T | 8.7 |
| Dimensiune totală D×L×H | mm | 2000 × 1500 × 2900 |
Sistem de lubrifiere și pneumatic
Ungerea fiabilă și alimentarea cu aer sunt importante pentru menținerea funcționării stabile în timpul ciclurilor lungi de producție.
Lubrifiere centralizată
Mașina folosește un sistem progresiv de lubrifiere cu grăsime centralizată cu funcție automată de alarmă pentru blocarea conductei de ulei. Acest lucru îi ajută pe operatori să identifice problemele de lubrifiere înainte ca acestea să ducă la timpi de oprire inutile.
Tratarea aerului pneumatic
Sistemul pneumatic folosește un ansamblu filtru-regulator-lubrifiator la intrarea aerului și include o alarmă de presiune scăzută a aerului.
Componente pneumatice standard
Componentele pneumatice principale pot fi utilizateAIRTAC sau SMCcomponente, oferind opțiuni de înlocuire standardizate și întreținere mai ușoară.
Aplicații în metalurgia pulberilor
ThePresă de dimensionare a pieselor de metalurgie a pulberilor complet automatăeste potrivit pentru corecția dimensională post-sinterizare a diferitelor componente PM.
Pistoane amortizoare
Pistonurile amortizoarelor din metalurgia pulberilor pentru automobile și motociclete pot necesita dimensiuni interioare și exterioare precise după sinterizare. Procesul de dimensionare ajută la corectarea abaterilor dimensionale legate de sinterizare înainte de prelucrarea sau asamblarea ulterioară.
Rulmenți și bucșe
Lagărele și bucșele pe bază de fier și pe bază de cupru impregnate cu ulei pot fi prelucrate pentru corectarea dimensională a suprafețelor lor interne și externe.
Angrenaje și came
Angrenajele PM sinterizate, camele și alte componente structurale pot folosi dimensionarea post-sinterizare pentru a îmbunătăți consistența dimensională acolo unde este necesar.
Componente PM în mai multe etape
Pentru componentele cu structuri în trepte sau caracteristici interne, seturi opționale de matrițe cu mai multe niveluri și configurații de tije hidraulice de miez pot fi selectate în funcție de desenul piesei.
Integrare cu o linie de producție PM
Mașina de dimensionare poate fi conectată cu echipamente de metalurgie a pulberilor din amonte și din aval pentru a crea un flux de producție continuu.
Conexiune cu echipamentul de compactare
Mașina poate fi utilizată după o presă de compactare a pulberii și un cuptor de sinterizare cu bandă de plasă. Compactele verzi sunt mai întâi presate și sinterizate înainte de a intra în procesul de dimensionare post-sinterizare.
Transfer automat de piese
Manipulatoarele din seria MA sau roboții din seria RA pot transfera piese între etapele de producție, reducând manipularea manuală și ajutând la sincronizarea timpilor ciclului mașinii.
Inspecție și sortare
O stație de inspecție a piesei de prelucrat și o stație de sortare a pieselor finite pot fi adăugate atunci când producția necesită verificarea și clasificarea automată a calității.
Prin urmare, un flux de producție automatizat tipic poate fi configurat astfel:
Compactarea pulberii → Manipulare compactă verde → Sinterizarea benzii de plasă → Dimensionare → Inspecție → Sortare
Configurație opțională
Componentele diferite necesită scule și niveluri de automatizare diferite. XIAYI furnizează module opționale conform cerințelor de produs și de producție ale clientului.
Opțiuni de set de matrițe
Configurațiile matrițelor disponibile includ U1/L2 și U2/L2. Un ansamblu hidraulic de tijă de miez și un cilindru de echilibrare superioară controlat bidirecțional sunt, de asemenea, disponibile pentru structurile componente specifice.
Apăsați Opțiuni funcție
Presa poate fi echipată cu o unitate de alimentare automată rotativă, senzor de detectare a greșelii de alimentare, unitate de curățare a piesei de prelucrat prin suflare de aer, detecție cu dublă cursă și modul de reglare automată a înălțimii matriței.
Opțiuni de automatizare
Automatizarea poate include manipulatoare din seria MA, roboți din seria RA, stații de inspecție a piesei de prelucrat și stații de sortare a pieselor finite. Mașina poate fi, de asemenea, interconectată cu o presă de compactare a pulberii și cu un cuptor de sinterizare cu bandă de plasă.
Mașina se întâlneșteGB/T 10924-2009şiGB27607-2011standardele de presă și acceptă cerințele de certificare CE.
Livrare, instalare și service
Înainte de expediere, fiecare mașină este supusă testelor fără sarcină și sarcină pentru a verifica funcționarea mecanică, electrică și a sistemului de control.
Documentare
Pachetul standard de documentație include manualul de utilizare, desenele electrice și lista de piese de schimb.
Instalare și instruire
XIAYI asigură instalarea la fața locului și punerea în funcțiune de către ingineri atunci când este necesar. Pregătirea operatorului acoperă operarea mașinii, schimbarea setului matrițelor, setarea parametrilor, depanarea și întreținerea pe mai multe niveluri.
Garanție și suport tehnic
Perioada standard de garanție este12 luni. În timpul perioadei de garanție, defecțiunile legate de calitate primesc un răspuns în termen4 ore, cu suport la fața locului în interior2 zilecând este necesar.
XIAYI oferă, de asemenea, furnizarea de piese de schimb pe tot parcursul vieții și consultanță tehnică.
Suport pentru procese și scule
Pentru proiecte noi, clienții pot furniza desene ale componentelor, astfel încât XIAYI să poată recomanda setul de matrițe adecvat, forța de dimensionare și parametrii de proces înainte de producerea echipamentului.
Întrebări frecvente
Care este diferența dintre o presă de dimensionare și o presă de compactare a pulberii?
O presă de compactare formează pulberea metalică într-un compact verde înainte de sinterizare. O presă de dimensionare corectează dimensiunile pieselor sinterizate după sinterizare.
FSE-80 poate procesa pistoanele amortizoare în trepte?
Da. FSE-80 acceptă configurațiile matrițelor U1/L1, U1/L2 și U2/L2, cu opțiuni de tije hidraulice pentru structuri interne complexe.
Poate mașina să funcționeze complet automat?
Da. Alimentarea automată, manipulatoarele din seria MA, roboții din seria RA, sistemele de inspecție și sortare pot fi integrate în funcție de cerințele de producție.
Care sunt cerințele de putere și aer?
Sursa de alimentare standard este AC380V / 50Hz, iar presiunea recomandată a aerului este de 0,6–0,8 MPa. Temperatura ambientală aplicabilă este de la -10°C până la 50°C.
Care este forța maximă de dimensionare?
FSE-80 oferă o forță de dimensionare maximă de800 kN, cu o cursă de presare maximă de 4 mm și o rată efectivă de lucru de dimensionare de 20–35 S.P.M.
Care este timpul de livrare și MOQ?
Livrarea standard este de aproximativ40-55 de zile lucrătoare, în timp ce configurațiile personalizate necesită în general 55-70 de zile lucrătoare. MOQ-ul este1 unitate.
Ce suport de întreținere oferă XIAYI?
XIAYI furnizează manuale de operare, desene electrice, piese de schimb, instalare și punere în funcțiune, instruire operator și suport tehnic. Perioada standard de garanție este12 luni.
Categorie aferentă
- Piese de metalurgie a pulberilor
- Piese de ștanțare pentru amortizor
- Piese din cauciuc pentru amortizor
- Piese din plastic pentru amortizoare
- Tija piston amortizor
- Arc elicoidal amortizor
- Bucșă glisantă DU
- Elemente de fixare pentru amortizoare
- Tub de oțel
- Amortizoare complete
- Echipamente pentru fabricarea și testarea componentelor amortizoarelor
Trimite o anchetă
Informatii de contact
-
Abordare
No.209 Lane 520 Tongning Rd, strada Qianjiang, districtul Jiangbei, orașul Ningbo, provincia Zhejiang, China
-
Tel
-
E-mail
Obțineți o cotație personalizată pentru piesele dvs. de amortizor
De ce cumpărătorii globali aleg Ningbo Xiayi:
✓ Certificat IATF 16949 — Rata defectelor strict controlată sub 0,1%.
✓ Aprovizionare pentru categorii complete - Pistoane, tije, arcuri, ștanțare și piese din cauciuc.
✓ Asistență pentru cercetare și dezvoltare — Formule personalizate de metalurgie a pulberilor și prototipare rapidă de 7-10 zile.
✓ Capacitate dovedită — 50 de milioane de miezuri de pistoane produse anual pentru OEM-uri la nivel mondial.
Sunteți gata să începeți? Completați formularul de mai jos și echipa noastră de ingineri vă va răspunde în 24 de ore cu o recomandare personalizată.
produse asemanatoare

Recomandări de știri