- Acasă
- Despre noi
- Produse
- Piese de metalurgie a pulberilor
- Piese de ștanțare pentru amortizor
- Piese din cauciuc pentru amortizor
- Piese din plastic pentru amortizoare
- Tija piston amortizor
- Arc elicoidal amortizor
- Bucșă glisantă DU
- Elemente de fixare pentru amortizoare
- Tub de oțel
- Amortizoare complete
- Echipamente pentru fabricarea și testarea componentelor amortizoarelor
- Ştiri
- Descărcați
- Trimiteți întrebarea
- Contactaţi-ne
Română
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- العربية
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Produse
Furnizăm componente pentru amortizoare de categorie completă, inclusiv pistoane, ștanțare, garnituri de cauciuc, tije de piston, arcuri și mașini de bandă/canelare auto-dezvoltate.

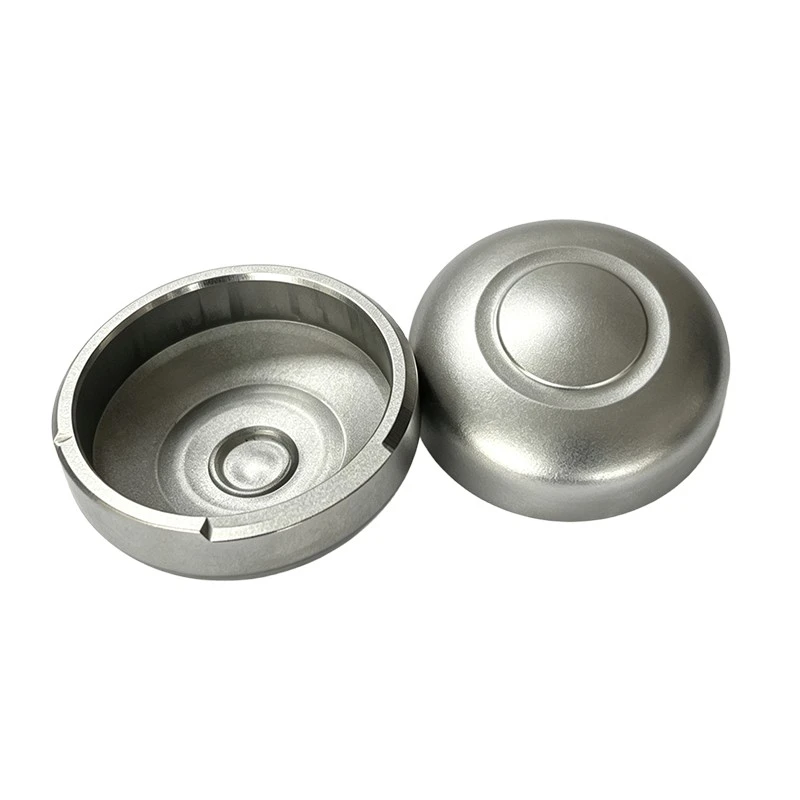
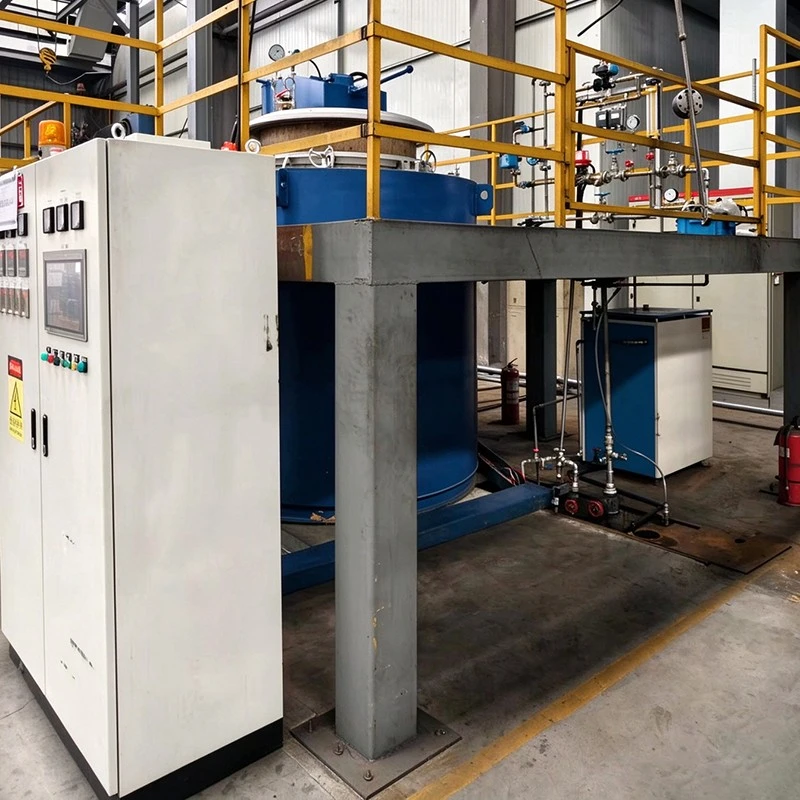
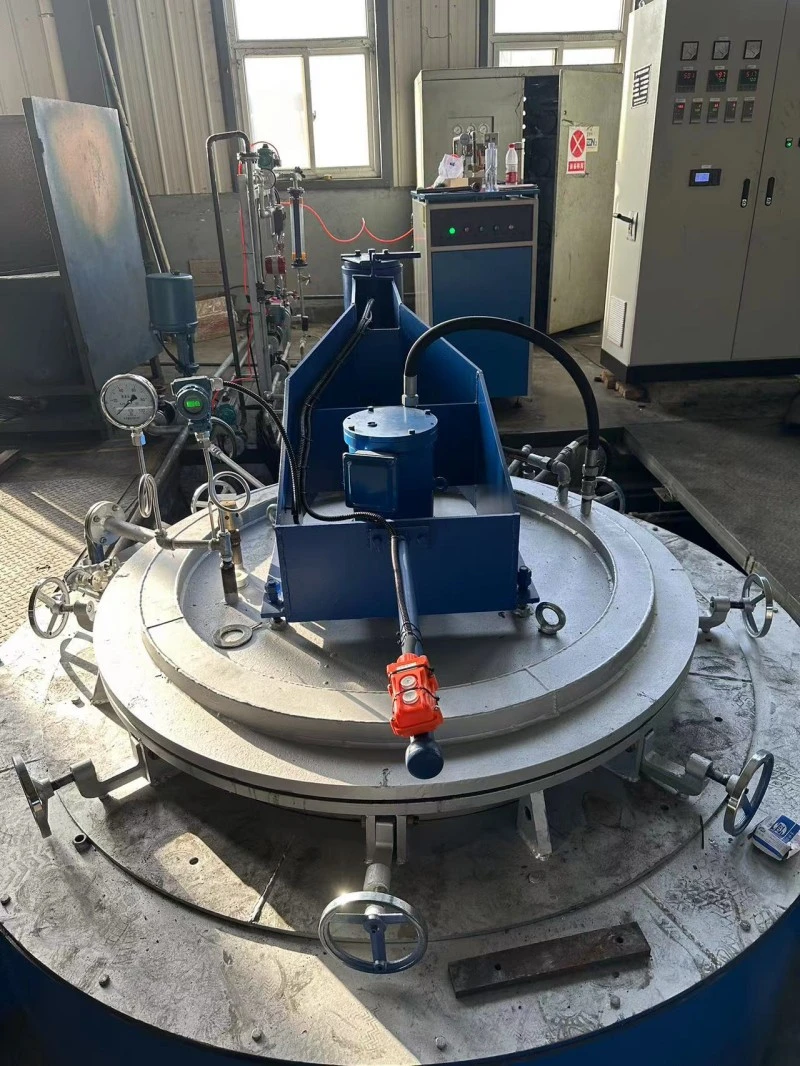
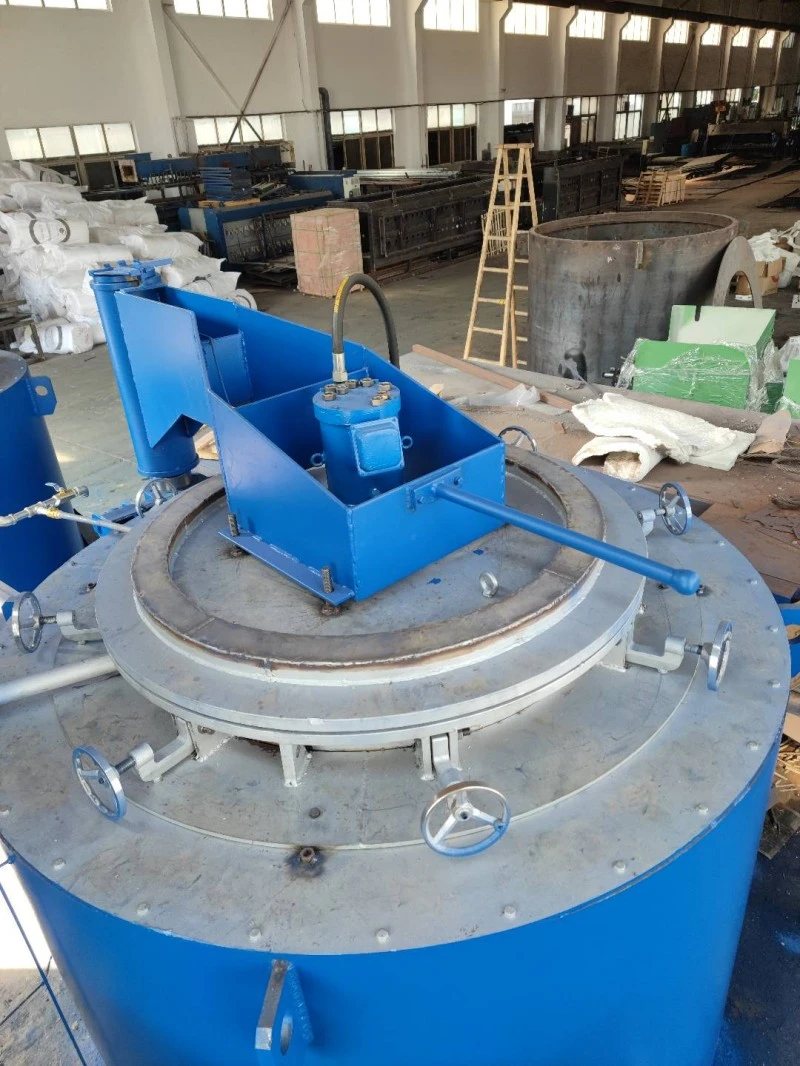
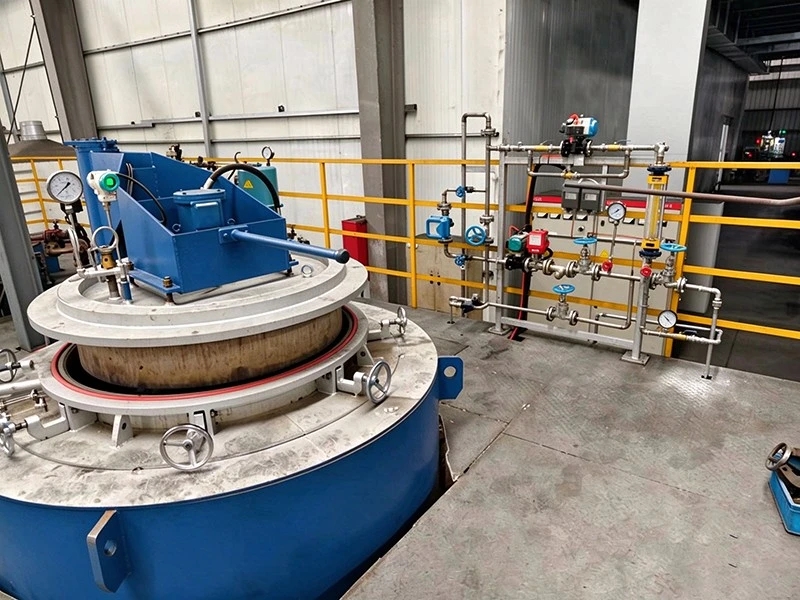
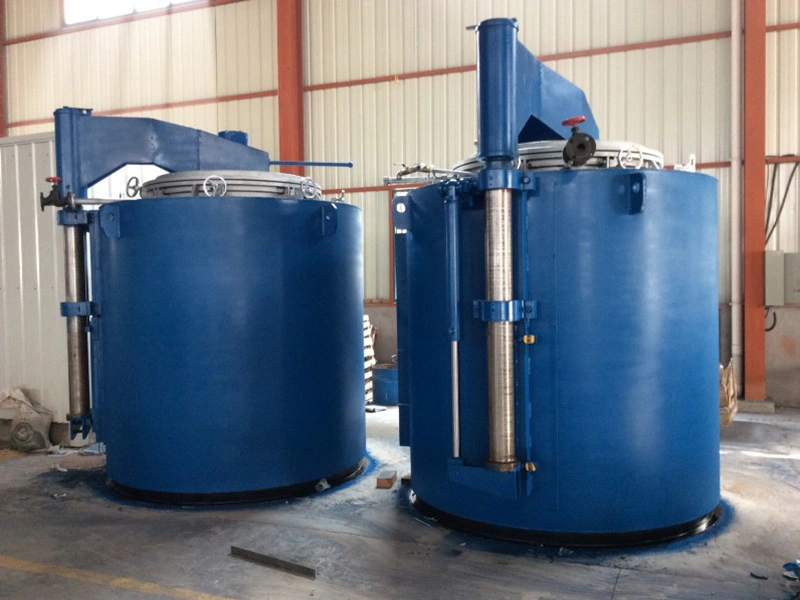
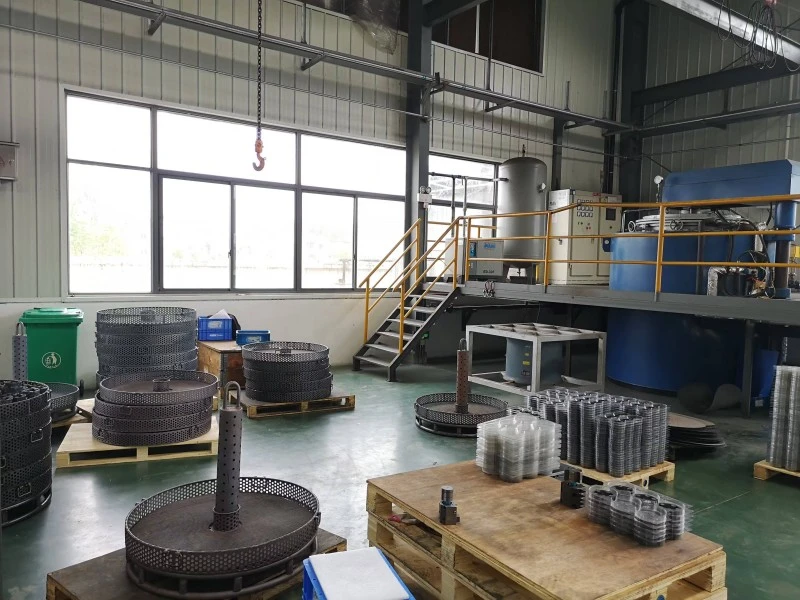
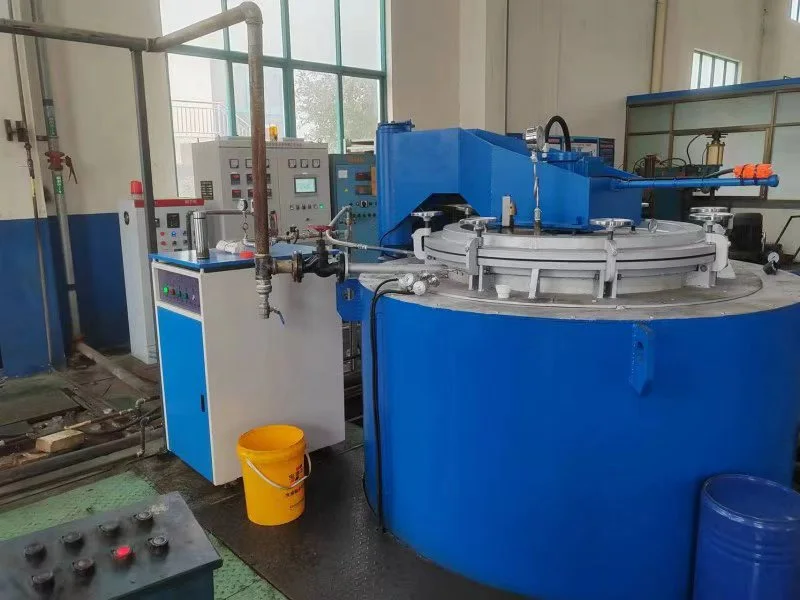
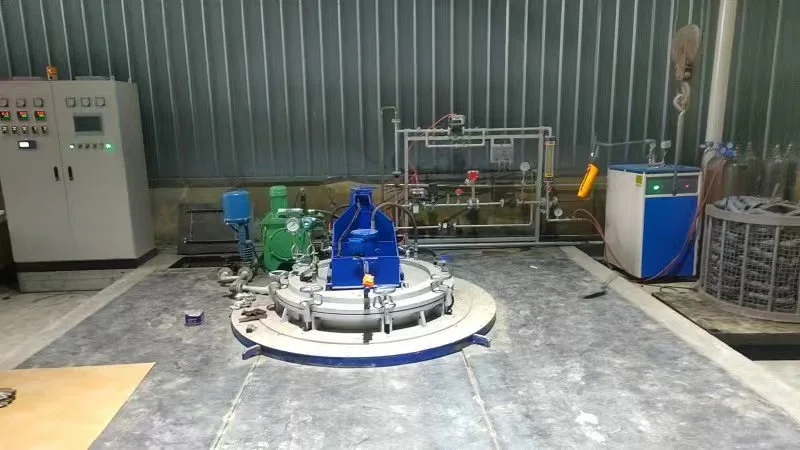
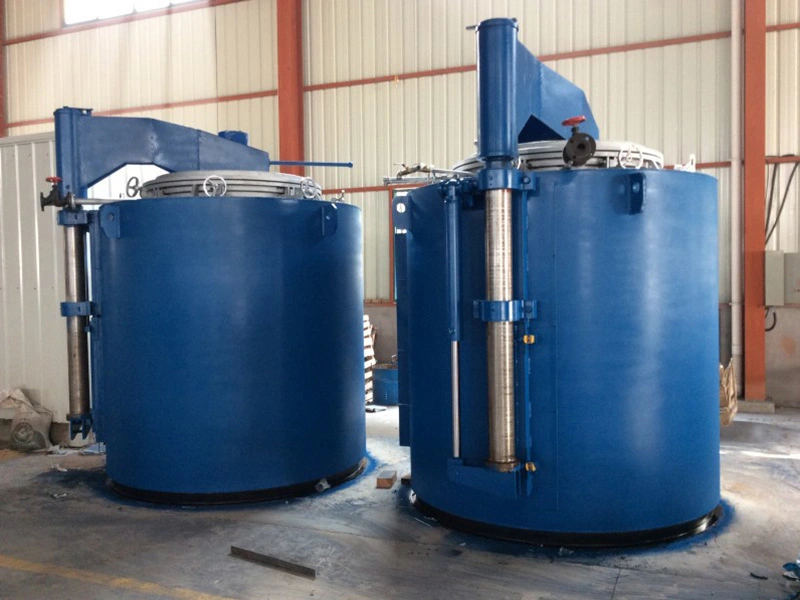
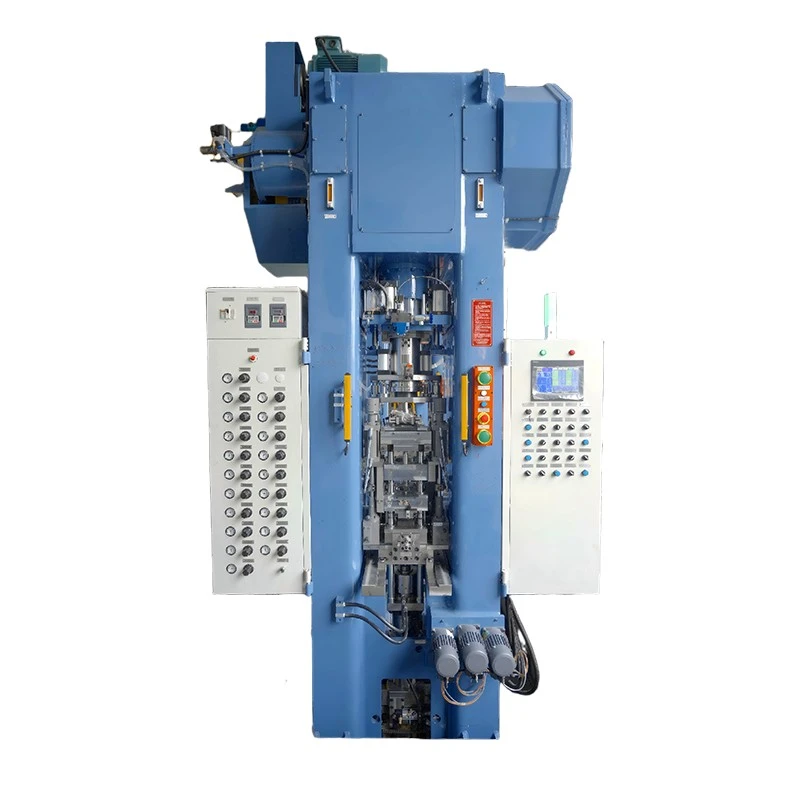
Cuptor de tratare cu abur pentru metalurgia pulberilor complet automat
Cuptorul de tratare cu abur pentru metalurgia pulberilor complet automat de la XIAYI este proiectat pentru tratarea cu abur a componentelor feroase din metalurgia pulberilor după sinterizare. Prin controlul temperaturii cuptorului, a debitului de abur, a presiunii interne și a atmosferei de azot, sistemul sprijină oxidarea suprafeței și tratamentul de înnegrire a pieselor PM feroase adecvate.
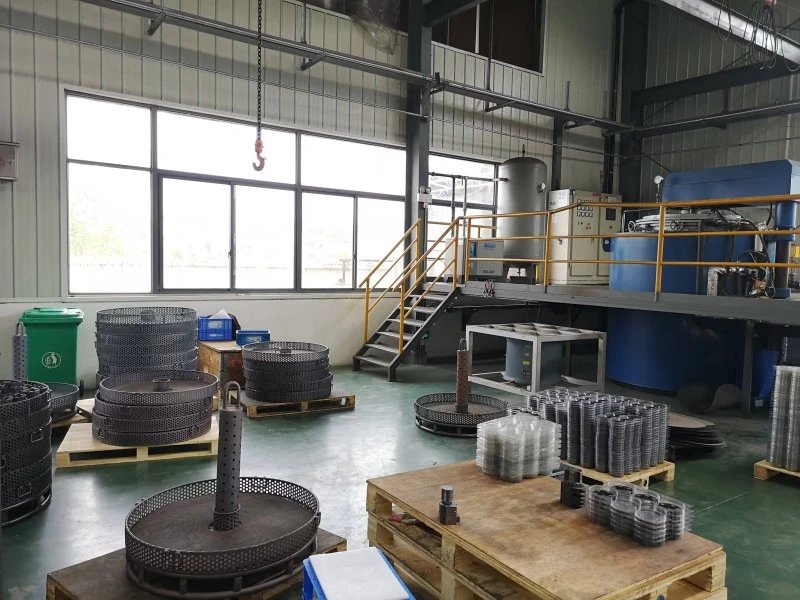
Procesul de tratare cu abur poate forma un strat de oxid pe suprafața componentelor sinterizate adecvate, contribuind la îmbunătățirea rezistenței la coroziune și a rezistenței la uzură. Cuptorul de tratare cu abur pentru metalurgia pulberilor complet automat poate fi folosit și pentru aplicații de etanșare a porilor în care materialul, porozitatea, geometria și condițiile de proces sunt adecvate. Deoarece rezultatele tratamentului depind de componenta și materialul specific, XIAYI recomandă testarea probelor înainte de aprobarea producției.
XIAYI utilizează controlul automat al procesului bazat pe PLC pentru a coordona purjarea cu azot, tratamentul cu abur și purjarea cu azot înainte de descărcare. Trei zone de încălzire controlate independent, reglarea automată a debitului de abur și controlul presiunii cuptorului în buclă închisă permit procesului să ruleze conform parametrilor programați.
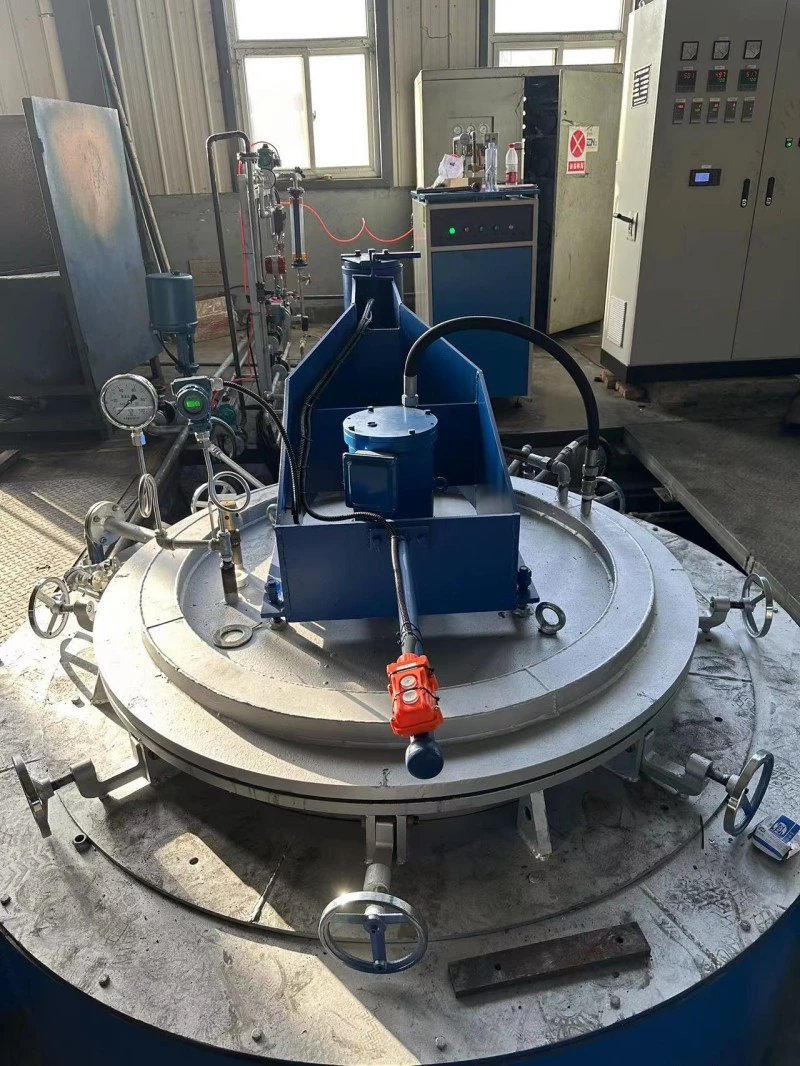
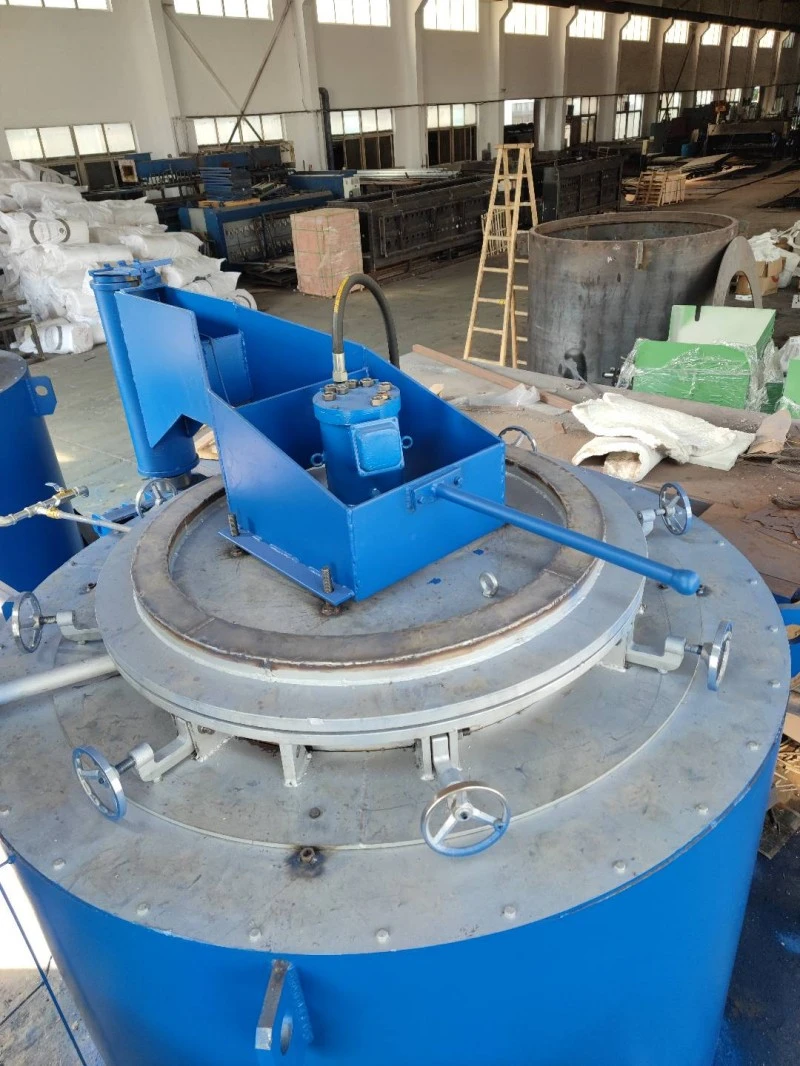
Tratament cu abur pentru piese feroase PM
Tratamentul cu abur este utilizat în principal atunci când o componentă de metalurgie a pulberilor feroase sinterizate necesită o îmbunătățire suplimentară a proprietății suprafeței după sinterizare.
Înnegrirea suprafeței
Tratamentul controlat cu abur poate produce un strat de oxid pe componentele feroase PM adecvate, creând un aspect de suprafață înnegrit și oferind protecție suplimentară a suprafeței.
Rezistenta la coroziune
Stratul de oxid rezultat poate ajuta la îmbunătățirea rezistenței la coroziune în comparație cu o suprafață netratată. Îmbunătățirea reală depinde de compoziția materialului, porozitate, starea de pretratare și parametrii de proces validați.
Rezistenta la uzura
Pentru componentele feroase adecvate, tratamentul cu abur poate sprijini, de asemenea, o rezistență îmbunătățită la uzură. Rezultatul final trebuie evaluat prin testarea eșantionului în conformitate cu cerințele aplicației clientului.
Etanșarea porilor
Procesul poate fi luat în considerare pentru aplicații de etanșare a porilor pe piese sinterizate adecvate. Eficacitatea depinde în mare măsură de structura porilor componentei și de caracteristicile materialului.
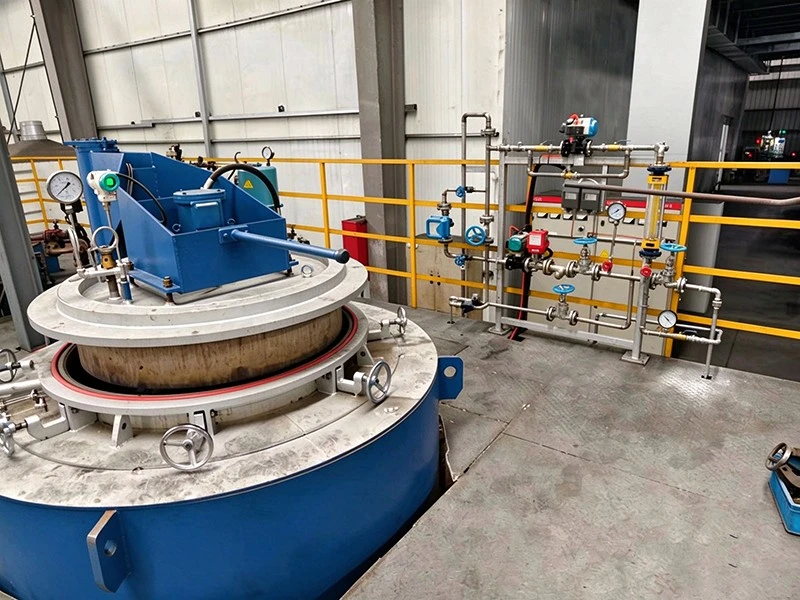
Încălzire în trei zone
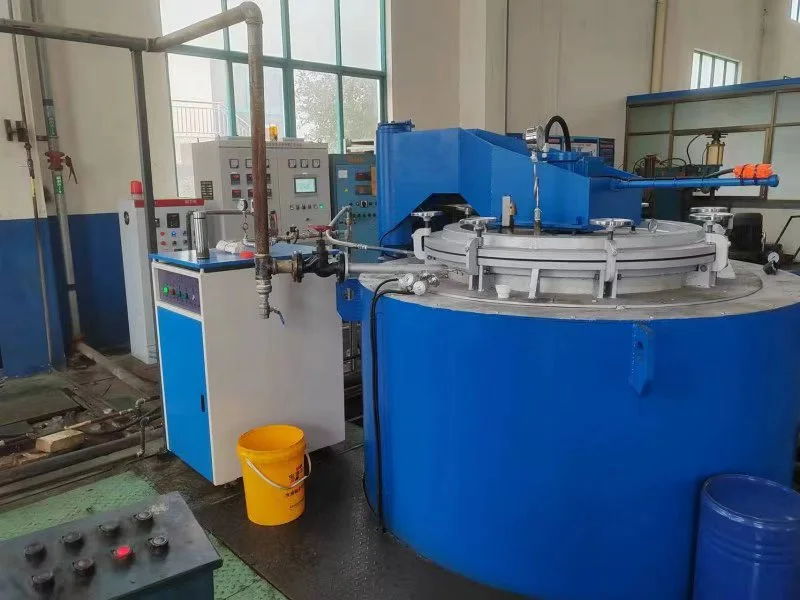
Controlul temperaturii este împărțit în zone de încălzire superioară, mijlocie și inferioară, astfel încât fiecare secțiune să poată fi reglată independent.
Control independent de zonă
Fiecare zonă de încălzire are control independent de temperatură. Acest lucru permite rețetei procesului să stabilească diferite condiții de încălzire sau de menținere, acolo unde este cerut de procesul de tratare.
Regulamentul PID
Sistemul de încălzire folosește reglarea PID cu comutare zero-cross prin relee cu stare solidă. Aceasta oferă putere de ieșire controlată în timpul procesului de încălzire.
Uniformitatea cuptorului gol
Acordul tehnic furnizat specifică o uniformitate a temperaturii cuptorului gol de≤ ±5°C la 600°C.
Această specificație se aplică condiției de testare a cuptorului gol și nu trebuie tratată ca o valoare de uniformitate garantată pentru un cuptor de producție complet încărcat. Performanța cuptorului cu încărcare trebuie evaluată în funcție de piesele și aranjamentul de încărcare.
Controlul aburului și al presiunii
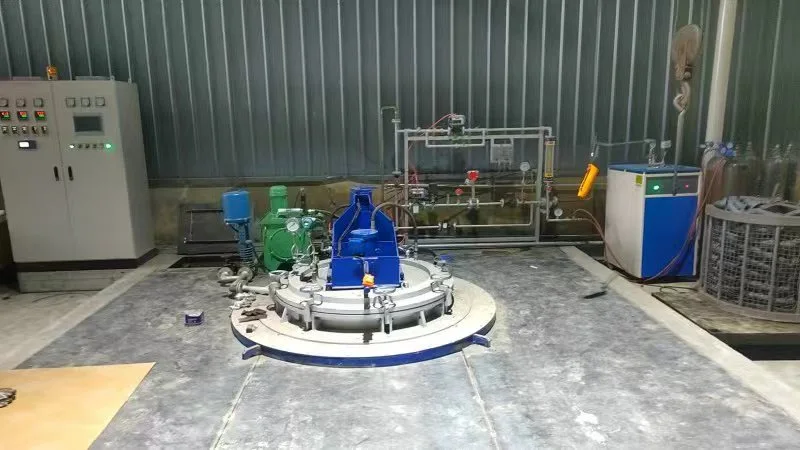
Condițiile stabile de abur sunt importante pentru obținerea unor rezultate repetabile ale tratamentului. Prin urmare, sistemul combină reglarea automată a debitului de abur cu controlul presiunii cuptorului.
Flux automat de abur
Debitul de abur poate fi reglat automat conform procesului programat. Specificațiile echipamentului enumeră o alimentare cu abur0,4 MPa și 15 m³/h.
Controlul presiunii în buclă închisă
Un senzor de presiune, un regulator de presiune și o supapă de evacuare motorizată formează un sistem de control în buclă închisă pentru a ajuta la menținerea presiunii necesare în cuptor.
Presiunea maximă a cuptorului listată este50 kPa.
Protecție la presiune
Sistemul include protecție împotriva suprapresiunii, precum și monitorizarea presiunii azotului și aburului. Aceste funcții ajută operatorii să identifice condițiile anormale de presiune în timpul funcționării.
Secvența de purjare cu azot
Azotul este încorporat în ciclul de tratament programat, mai degrabă decât să fie tratat ca o operațiune manuală complet separată.
Înainte de tratarea cu abur
Ciclul programat poate începe cu purjarea cu azot înainte de etapa de tratare cu abur. Acest lucru permite prepararea atmosferei cuptorului conform rețetei validate de proces.
În timpul comutării procesului
Sistemul PLC gestionează tranziția între azot și abur în funcție de orele de pornire și oprire programate.
Înainte de descărcare
Purjarea cu azot poate fi efectuată din nou înainte de descărcare. Aceasta completează secvența de tratament programată înainte ca operatorul sau sistemul automat de manipulare să îndepărteze piesele prelucrate.
Managementul rețetelor PLC
TheCuptor de tratare cu abur pentru metalurgia pulberilor complet automatutilizează un sistem de control bazat pe PLC cu o interfață HMI pentru operarea centralizată a procesului.
Temperatura și timpul de menținere
Operatorii pot seta parametrii de temperatură și timpii de încălzire sau de menținere pentru cele trei zone de încălzire conform rețetei de tratament aprobate.
Parametrii de abur și presiune
Debitul de abur și presiunea cuptorului pot fi configurate ca parte a procesului de tratare.
Timpul de azot
Orele de pornire și oprire a aprovizionării cu azot pot fi programate pentru diferitele etape ale ciclului.
Setări de alarmă
Temperaturile de alarmă și alarmele echipamentelor pot fi configurate prin sistemul de control. Alarmele sonore și vizuale indică finalizarea procesului sau condiții anormale.
Procesează datele pe HMI
Pentru echipele de producție, cunoașterea a ceea ce s-a întâmplat în timpul unui ciclu de tratament este importantă atunci când se investighează abaterile de calitate.
Temperatura în timp real
HMI afișează temperatura fiecărei zone de încălzire, astfel încât operatorii să poată monitoriza starea termică curentă.
Presiune și debit de abur
Presiunea curentă a cuptorului și debitul de abur sunt afișate în timpul funcționării, permițând operatorilor să identifice abaterile procesului.
Înregistrări de proces
Sistemul înregistrează parametrii de funcționare relevanți și informațiile de eroare. Aceste înregistrări pot sprijini monitorizarea producției și revizuirea ulterioară a procesului.
Capacul cuptorului și răcirea
Capacul cuptorului folosește o structură hidraulică de ridicare proiectată pentru deschiderea și închiderea repetate în timpul producției.
Ridicare hidraulică a capacului
Ridicarea hidraulică permite mișcarea controlată a capacului cuptorului în timpul operațiunilor de încărcare, descărcare și întreținere.
Structura de etanșare
Capacul folosește o structură de etanșare rezistentă la căldură, proiectată pentru mediul de tratare cu abur la temperatură înaltă.
Răcirea cu apă
Componentele de răcire cu apă sunt încorporate în designul capacului cuptorului. Echipamentul include și protecție la suprapresiune pentru sistemul de capac.
Specificatii tehnice principale
Următoarele date se bazează peφ1200 × 900modelul enumerat în contractul tehnic furnizat. Configurația finală trebuie confirmată în funcție de piesele clientului, capacitatea de producție și cerințele procesului.
| Parametru | Caietul de sarcini |
| Model | φ1200 × 900 |
| Dimensiunile camerei cuptorului | φ1200 × 900 mm |
| Materialul camerei | SUS 321 listat în tabelul cu specificații; 1Cr18Ni9Ti listat în descrierea structurală |
| Grosimea peretelui camerei | Perete lateral: 8 mm; jos: 10 mm |
| Temperatura maximă de funcționare | 650°C |
| Putere de încălzire | Aproximativ. 142 kW |
| Putere generator de abur | 36 kW |
| Presiunea maximă a cuptorului | 50 kPa |
| Zone de control al temperaturii | Superior, mijloc și inferior |
| Metoda de control al temperaturii | Reglarea PID și controlul puterii în stare solidă cu cruce zero |
| Sistem de control | Control automat al procesului bazat pe PLC |
| Interfața operatorului | HMI în limba chineză |
| Uniformitatea temperaturii cuptorului gol | ≤ ±5°C la 600°C |
| Aprovizionarea cu azot | 0,05 MPa, 15 m³/h |
| Alimentare cu abur | 0,4 MPa, 15 m³/h |
| Aer comprimat | 0,6–0,8 MPa |
| Apa de racire | 0,3 MPa, 1 m³/h |
Notă importantă de achiziție:Acordul furnizat enumeră diferite denumiri ale materialelor camerei în diferite secțiuni. Prin urmare, materialul final al camerei trebuie confirmat în scris înainte de cumpărare. Temperatura reală de procesare, capacitatea de încărcare, timpul ciclului și rezultatele tratamentului depind de piesele specifice și de parametrii de proces validați.
Aplicații în metalurgia pulberilor
TheCuptor de tratare cu abur pentru metalurgia pulberilor complet automateste destinat componentelor feroase sinterizate adecvate care necesită tratament controlat cu abur.
Componente PM pentru automobile
Componentele structurale adecvate pentru metalurgia pulberilor feroase auto pot fi evaluate pentru înnegrire sau îmbunătățirea rezistenței la coroziune.
Componente motociclete
Piesele de metalurgie a pulberilor feroase utilizate în aplicațiile motocicletelor pot fi luate în considerare atunci când materialul și structura componentelor au fost verificate pentru tratarea cu abur.
Piese structurale sinterizate
Componentele structurale sinterizate care necesită îmbunătățirea proprietății suprafeței sau un tratament de etanșare a porilor pot fi de asemenea adecvate.
Alte produse sinterizate feroase
Alte aplicații pot fi evaluate în funcție de compoziția materialului, porozitate, geometrie și dimensiuni. Nu toate materialele sau componentele din metalurgia pulberilor sunt potrivite pentru același proces de tratare cu abur.
Cerințe de utilitate din fabrică
Înainte de a comanda echipamentul, cumpărătorii ar trebui să confirme că fabrica poate furniza utilitățile necesare, spațiul de instalare și infrastructura de sprijin.
Spațiu de instalare
Acordul tehnic recomandă o zonă de instalare mai mare de4.000 × 3.000 mm. Dispunerea finală a fundației și a dulapului de control ar trebui să urmeze desenul fundației echipamentului.
Azot și abur
Necesarul de azot enumerat este0,05 MPa, 15 m³/h, în timp ce necesarul de abur este0,4 MPa, 15 m³/h. OGenerator de abur de 36 kWeste listat și în configurația echipamentului.
Aer comprimat și apă de răcire
Necesarul de aer comprimat este0,6–0,8 MPa, în timp ce apa de răcire este specificată la0,3 MPa și 1 m³/h.
Infrastructura site-ului
Locul de instalare ar trebui să asigure, de asemenea, energie electrică, drenaj, conducte de evacuare și spațiu suficient pentru instalarea și întreținerea echipamentului.
Specificațiile finale de conectare, structura conductelor, aranjamentele de evacuare și dispozițiile de siguranță trebuie confirmate cu furnizorul înainte de instalare.
Ciclul de tratament automat
Automatizarea reduce nevoia operatorilor de a comuta manual între etapele individuale ale procesului.
Etapele procesului programate
PLC poate coordona purjarea cu azot, tratamentul cu abur și purjarea cu azot înainte de descărcare, conform rețetei aprobate.
Operare centralizată
Temperatura, presiunea cuptorului, debitul de abur și sincronizarea procesului pot fi gestionate printr-o singură interfață de control.
Rețete repetabile
Rețetele de proces validate pot fi salvate și reutilizate pentru piesele aprobate și condițiile de proces, ajutând la reducerea erorilor de setare manuală a parametrilor.
Monitorizarea productiei
Datele de operare și informațiile de alarmă permit operatorilor să revizuiască condițiile procesului și să investigheze problemele de producție.
Debitul real, consumul de energie, capacitatea de încărcare și calitatea tratamentului ar trebui evaluate în funcție de dimensiunile piesei, aranjamentul de încărcare, timpul ciclului și condițiile din fabrică, mai degrabă decât în funcție de puterea nominală.
Informații necesare pentru cotație
Înainte de a solicita o cotație pentruCuptor de tratare cu abur pentru metalurgia pulberilor complet automat, cumpărătorii ar trebui să furnizeze suficiente informații pentru ca furnizorul să evalueze dimensiunea necesară a camerei și configurația procesului.
Informații despre parte
Furnizați materialul piesei, desenele produsului, dimensiunile și greutatea individuală.
Cerințe de producție
Specificați cantitatea necesară de încărcare a lotului, capacitatea de producție, schimburile de funcționare și timpul de ciclu țintă.
Obiectivul tratamentului
Identificați clar dacă ținta este înnegrirea suprafeței, îmbunătățirea rezistenței la coroziune, îmbunătățirea rezistenței la uzură sau etanșarea porilor.
Date de proces existente
Dacă piesele sunt deja în producție, furnizați parametrii actuali ai procesului și problemele de calitate cunoscute.
Utilități disponibile
Furnizați în fabrică condițiile disponibile de electricitate, azot, abur, aer comprimat și apă de răcire.
Aceste informații îl ajută pe XIAYI să evalueze dimensiunile camerei, aranjamentele de încărcare, rețetele procesului și cerințele de utilitate înainte de a confirma configurația finală.
Instalare și suport tehnic
XIAYI poate oferi documentație tehnică și suport pentru instalarea echipamentelor, punerea în funcțiune și formarea operatorilor.
Documente tehnice
Pachetul de documentație poate include desene de fundație, desene de asamblare generală, desene ale pieselor de uzură, scheme de control electric, certificate de instrumente, manuale, instrucțiuni de operare și o listă de componente principale.
Punerea în funcțiune
Instalarea, punerea în funcțiune și pornirea pot fi aranjate după ce echipamentul este poziționat și site-ul clientului este gata.
Instruirea operatorilor
Instruirea poate acoperi operarea echipamentelor, execuția procesului și procedurile de operare de bază.
Înainte de implementarea proiectului, ambele părți ar trebui să definească în mod clar responsabilitățile și cerințele de acceptare pentru energie, apă, azot, abur, aer comprimat, drenaj, conducte de evacuare și echipamente de ridicare.
Întrebări frecvente
Ce produse poate procesa acest cuptor?
Este proiectat în principal pentru componentele feroase din metalurgia pulberilor care necesită tratament cu abur, cum ar fi piesele care necesită înnegrire, îmbunătățirea rezistenței la coroziune sau etanșarea porilor.
Ce beneficii poate oferi tratamentul cu abur?
Poate forma un strat de oxid pe piesele PM feroase adecvate și ajută la îmbunătățirea rezistenței la coroziune și la uzură. De asemenea, poate suporta aplicații de etanșare a porilor.
Care este uniformitatea temperaturii?
Acordul tehnic precizează≤ ±5°C la 600°C în condiții de testare în cuptorul gol. Performanța cuptorului cu încărcare trebuie evaluată separat.
Cum este automatizat procesul de tratament?
PLC și HMI controlează temperatura, timpul de încălzire, debitul de abur, presiunea cuptorului și comutarea azotului conform rețetei programate.
Ce utilități sunt necesare?
Cerințele enumerate includ azot, abur, aer comprimat, apă de răcire și energie electrică, împreună cu instalații adecvate de drenaj și evacuare.
Pot fi procesate diferite dimensiuni ale pieselor PM?
Adecvarea depinde de dimensiunile camerei, geometria piesei, aranjamentul încărcării și cerințele procesului. Desenele produsului și testarea probelor sunt recomandate înainte de aprobarea producției.
Categorie aferentă
- Piese de metalurgie a pulberilor
- Piese de ștanțare pentru amortizor
- Piese din cauciuc pentru amortizor
- Piese din plastic pentru amortizoare
- Tija piston amortizor
- Arc elicoidal amortizor
- Bucșă glisantă DU
- Elemente de fixare pentru amortizoare
- Tub de oțel
- Amortizoare complete
- Echipamente pentru fabricarea și testarea componentelor amortizoarelor
Trimite o anchetă
Informatii de contact
-
Abordare
No.209 Lane 520 Tongning Rd, strada Qianjiang, districtul Jiangbei, orașul Ningbo, provincia Zhejiang, China
-
Tel
-
E-mail
Obțineți o cotație personalizată pentru piesele dvs. de amortizor
De ce cumpărătorii globali aleg Ningbo Xiayi:
✓ Certificat IATF 16949 — Rata defectelor strict controlată sub 0,1%.
✓ Aprovizionare pentru categorii complete - Pistoane, tije, arcuri, ștanțare și piese din cauciuc.
✓ Asistență pentru cercetare și dezvoltare — Formule personalizate de metalurgie a pulberilor și prototipare rapidă de 7-10 zile.
✓ Capacitate dovedită — 50 de milioane de miezuri de pistoane produse anual pentru OEM-uri la nivel mondial.
Sunteți gata să începeți? Completați formularul de mai jos și echipa noastră de ingineri vă va răspunde în 24 de ore cu o recomandare personalizată.
produse asemanatoare

Recomandări de știri